Baskıda Bantlanma (Çizgi) Neden Olur? Adım Adım Teşhis ve Çözüm
İçindekiler
- 1. Bantlanma nedir, neden oluşur?
- 2. Çizgiyi okuyun: 6 bant tipi
- 3. Teşhis sırası: en ucuzdan en pahalıya
- 4. Besleme (step) kalibrasyonu
- 5. Kafa kaynaklı bantlar: birleşim ve gidiş-dönüş
- 6. Rastgele çizgiler: medya yolunu kontrol edin
- 7. Dikey çizgiler ve mekanik nedenler
- 8. Kendi bant teşhis şeridinizi hazırlayın
- 9. Özet: sorun, neden, çözüm
- Sık sorulan sorular
- Sonuç
Bir branda işinin ortasında gökyüzünde ince beyaz çizgiler belirdiğinde ilk düşünülen şey genellikle "kafa gitti" olur. Oysa baskıdaki çizgilerin (bantlanmanın) çoğu kafadan değil; besleme ayarından, kafa kalibrasyonundan veya medya yolundan kaynaklanır. Çoğu da birkaç dakikada, parça değiştirmeden düzelir.
Bu rehberde çizginin yönüne, aralığına ve rengine bakarak nedenini nasıl bulacağınızı anlatıyoruz. En ucuz kontrolden en pahalıya doğru bir teşhis sırası veriyoruz. Besleme (step) kalibrasyonunu, kafa birleşim ve gidiş-dönüş ayarlarını ve medya yolundaki kontrol noktalarını adım adım gösteriyoruz. Ayrıca kendi teşhis şeridinizi nasıl hazırlayacağınızı açıklıyoruz.
Kısaca
- Çizginin rengi ilk ipucudur. Açık çizgi eksik mürekkep (eksik nozul veya fazla besleme), koyu çizgi fazla mürekkep (az besleme, örtüşme) demektir.
- Çizginin aralığı ikinci ipucudur. Eşit aralıklı çizgiler ayardan, rastgele çizgiler medya yolundan kaynaklanır.
- Her zaman nozul testiyle başlayın. Test temizse sorun kafada değil, ayardadır.
- Besleme kalibrasyonu her medya için ayrıdır. Medya, kalınlık veya ısı değiştiğinde yenilenmelidir.
- Kafa veya kart değişimini düşünmeden önce bu rehberdeki ilk beş adımı tamamlayın.
1. Bantlanma nedir, neden oluşur?
Geniş format bir makine görüntüyü tek seferde basmaz. Kafa medyanın üzerinden sağa sola geçer ve her geçişte bir şerit basar. Medya bir miktar ilerler, sonra bir sonraki şerit basılır. Bu şeritlerin kusursuz birleşmesi için üç şeyin doğru olması gerekir:
- Kafa: Bütün nozullar mürekkep atmalı, damlalar doğru yere düşmelidir.
- Besleme: Medya her geçişte tam olarak bir şerit genişliği kadar ilerlemelidir.
- Medya yolu: Medya kaymadan, kabarmadan ve eşit gerginlikle ilerlemelidir.
Bunlardan biri bozulduğunda şeritlerin birleştiği yerde çizgi oluşur. Buna bantlanma veya bantlaşma denir. En çok gökyüzü, düz renkli zeminler ve açık tonlar gibi geniş, tek renkli alanlarda görünür.
2. Çizgiyi okuyun: 6 bant tipi
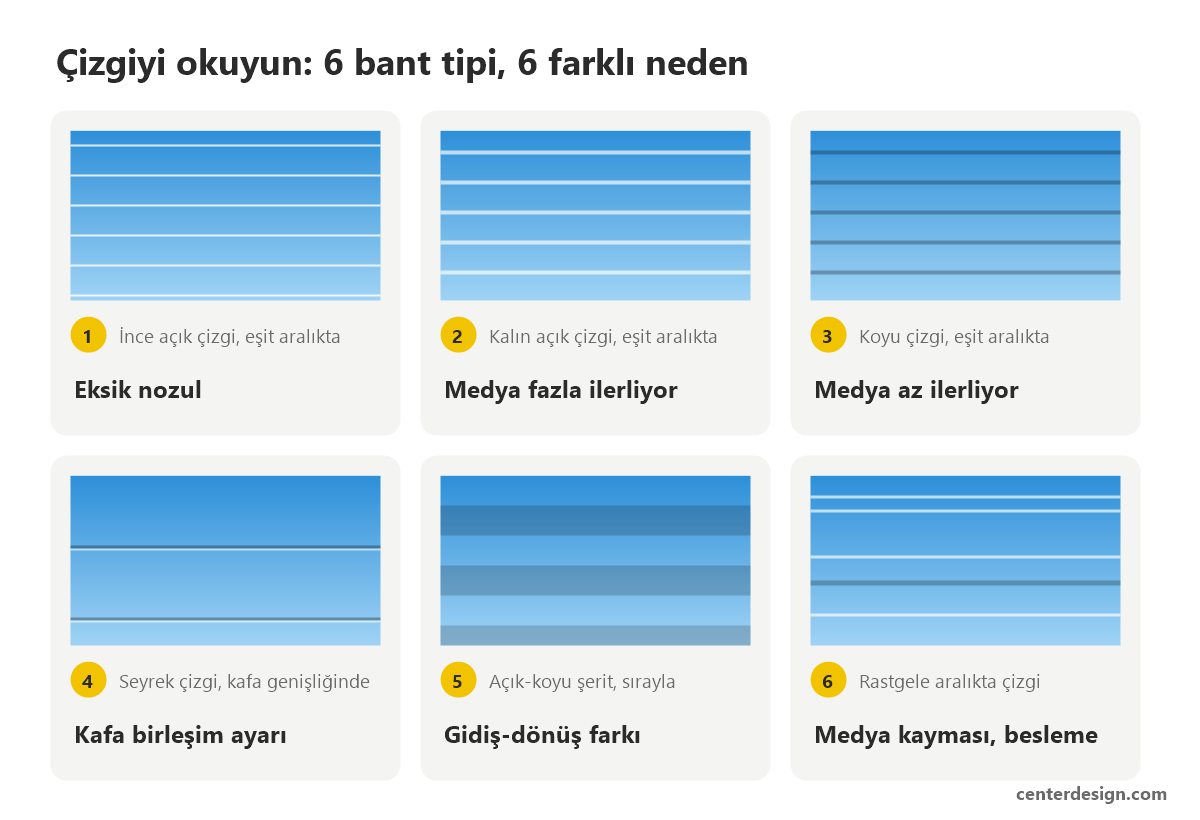
Teşhisin yarısı, çizgiye doğru bakmaktır. Baskıyı ışığa karşı tutun ve üç soruya yanıt verin: Çizgi açık mı, koyu mu? Aralıkları eşit mi? Bütün renklerde mi, tek renkte mi?
| Görünüm | Olası neden | İlk yapılacak |
|---|---|---|
| İnce açık çizgi, eşit aralıkta, tek renkte | O renkte eksik veya sapmış nozul | Nozul testi, gerekirse temizlik |
| Kalın açık çizgi, eşit aralıkta, bütün renklerde | Medya fazla ilerliyor; geçişler arasında boşluk kalıyor | Besleme (step) kalibrasyonu |
| Koyu çizgi, eşit aralıkta, bütün renklerde | Medya az ilerliyor; geçişler üst üste biniyor | Besleme (step) kalibrasyonu |
| Seyrek çizgi, bir kafa genişliğinde aralıkla | Çok kafalı makinede kafa birleşim (stitch) ayarı kaymış | Kafa birleşim kalibrasyonu |
| Sırayla açık ve koyu şeritler | Çift yönlü baskıda gidiş ve dönüş farkı | Gidiş-dönüş (bi-di) kalibrasyonu, baskı modu |
| Rastgele aralıkta çizgiler | Medya kayması, gerginlik, vakum veya besleme sorunu | Medya yolu kontrolü |
| Dikey çizgiler (medyanın ilerleme yönünde) | Enkoder şeridi, ray, kafa yüksekliği veya kafa medyaya sürtüyor | Enkoder temizliği, kafa yüksekliği; sürerse servis |
3. Teşhis sırası: en ucuzdan en pahalıya
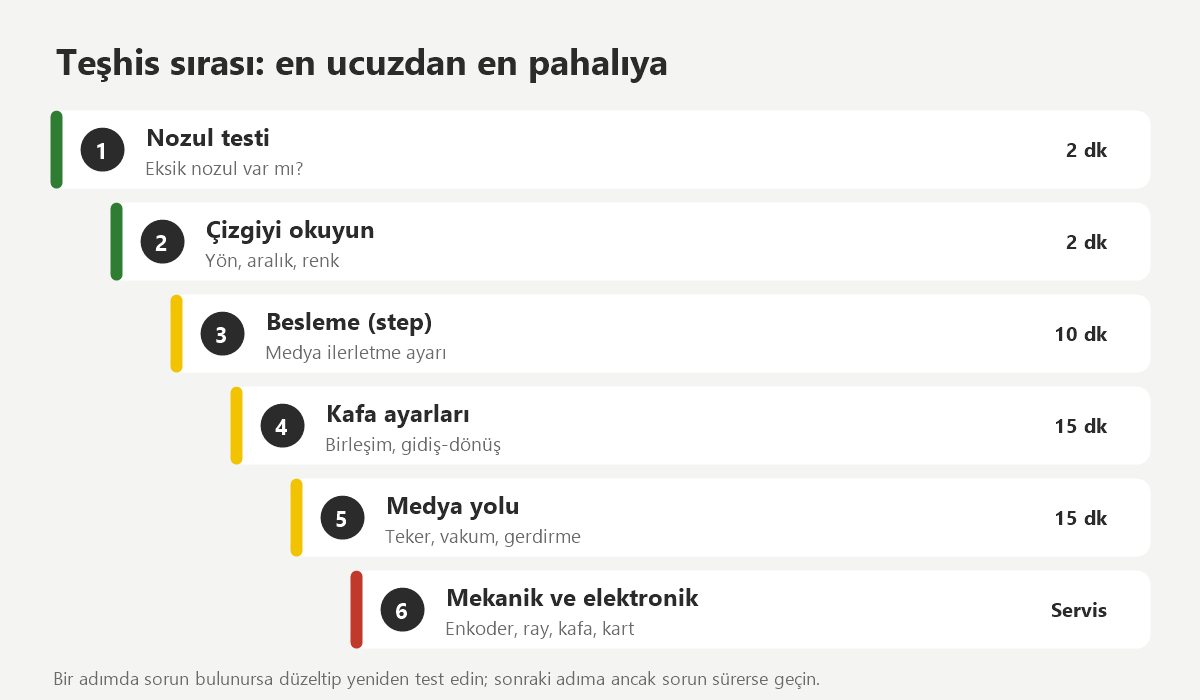
Bantlanmada en pahalı hata, ilk adımları atlayıp doğrudan kafa veya kart değiştirmektir. Aşağıdaki sıra, ucuz ve hızlı kontrolleri öne alır. Bir adımda sorun bulursanız düzeltin ve test şeridini yeniden basın. Sonraki adıma ancak sorun sürerse geçin.
- Nozul testi: Bütün renklerde eksik veya sapmış nozul var mı? Eksik varsa temizlik yapın. Nozul testini okumayı ve temizlik sırasını baskı kafası tıkanması rehberimizde anlattık.
- Çizgiyi okuyun: Nozul testi temizse yukarıdaki tabloya bakın. Çizginin rengi, aralığı ve hangi renklerde görüldüğü sizi doğru adıma götürür.
- Besleme (step) kalibrasyonu: Eşit aralıklı, bütün renklerde görülen açık veya koyu çizgilerde ilk bakılacak yer burasıdır.
- Kafa ayarları: Seyrek çizgilerde kafa birleşimi, açık-koyu şeritlerde gidiş-dönüş kalibrasyonu yapılır.
- Medya yolu: Rastgele çizgilerde rulo, baskı tekerleri, vakum ve sarım ünitesi kontrol edilir.
- Mekanik ve elektronik: Bütün bunlar sorunu çözmediyse enkoder şeridi, ray, kafa yüksekliği ve gerekirse kafa veya kart kontrolü için servise başvurun.
4. Besleme (step) kalibrasyonu
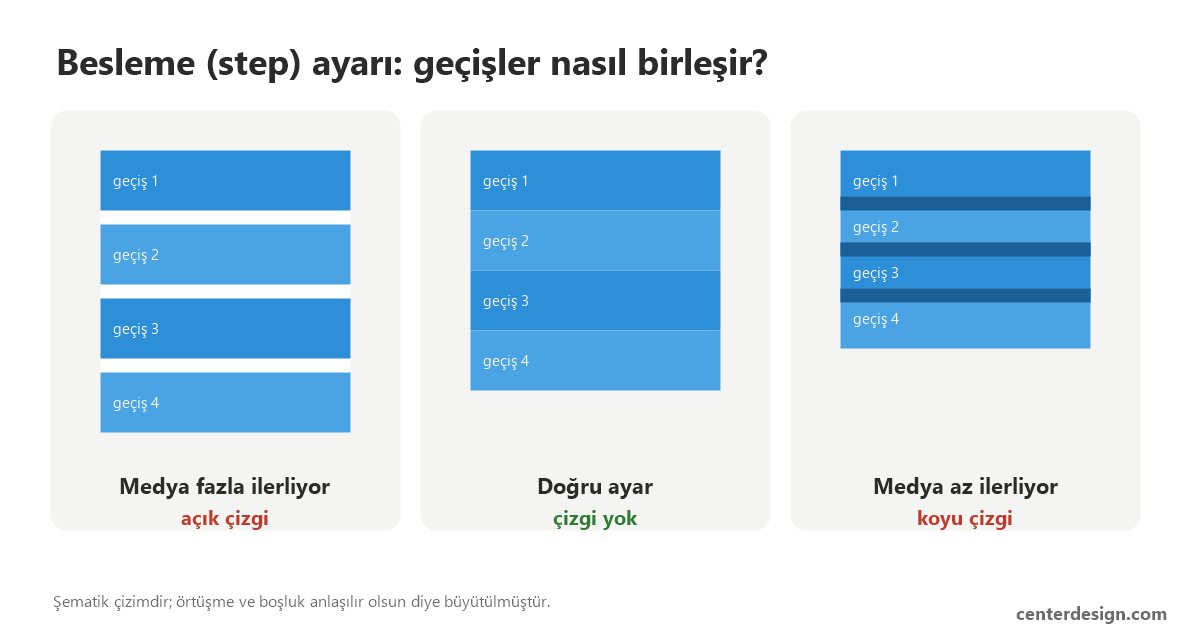
Besleme kalibrasyonu (step, feed compensation veya medya ilerletme ayarı), medyanın her geçişte ne kadar ilerleyeceğini belirler. Ayar fazla kalırsa geçişler arasında ince bir boşluk kalır ve açık çizgi oluşur. Az kalırsa geçişler üst üste biner ve koyu çizgi oluşur. Aynı çizgi bütün renklerde ve eşit aralıkta görünüyorsa neden büyük olasılıkla budur.
Nasıl yapılır? Makinenin menüsündeki veya RIP'teki besleme kalibrasyonu ekranını kullanın:
- İşi basacağınız medyayı takın. Isıtıcıları normal baskı değerine getirin ve medyanın ısınmasını bekleyin.
- Kalibrasyon desenini basın. Çoğu makine farklı değerlerde birkaç küçük blok basar.
- Birleşim çizgisinin en az göründüğü bloğu seçin ve değeri girin.
- Düzeltilmiş değerle desenin bir kez daha basılmasını sağlayın. Gerekirse küçük adımlarla ince ayar yapın.
- Değeri medya adıyla birlikte kaydedin. Çoğu RIP ve makine, medya profili başına ayrı değer saklar.
Besleme ayarı ne zaman yenilenir? Yeni bir medya veya farklı kalınlıkta bir rulo taktığınızda, ısıtıcı değerlerini değiştirdiğinizde, sarım gerginliğini ayarladığınızda ve rulo bitmek üzereyken (rulo hafifledikçe çekiş değişebilir). Aynı medyada ara sıra çizgi çıkıyorsa önce rulonun düzgün takıldığını kontrol edin.
5. Kafa kaynaklı bantlar: birleşim ve gidiş-dönüş
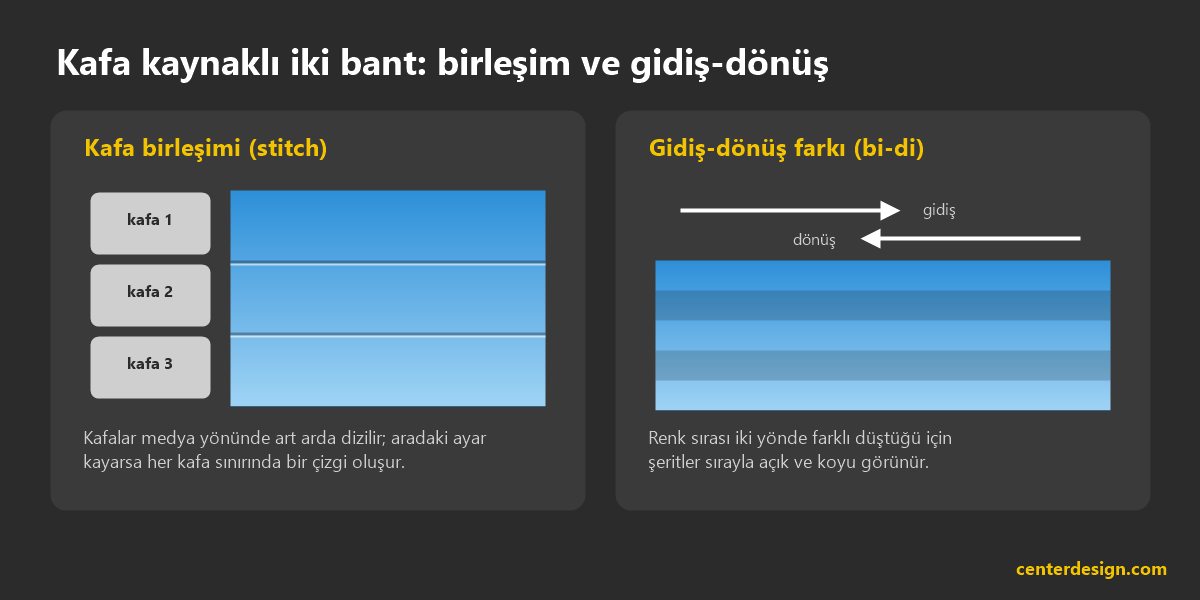
Kafa birleşimi (stitch)
Konica Minolta ve Starfire kafalı geniş format makinelerin çoğunda bir renk için birden fazla kafa bulunur. Bu kafalar medyanın ilerleme yönünde art arda dizilir. Aralarındaki konum ayarı kaydığında her kafanın sınırında, eşit ama seyrek aralıklarla bir çizgi oluşur. Çizginin aralığı tam bir kafa genişliğine eşitse neden büyük olasılıkla budur.
- Makinenin kafa hizalama veya kafa birleşim kalibrasyonunu yapın. Bu ayar genellikle her renk için ayrı yapılır.
- Kafa değişiminden sonra bu kalibrasyon mutlaka yenilenmelidir.
- Kalibrasyon tutmuyor ve çizgi yeri kayıyorsa kafa montajında boşluk olabilir. Bu durumda servise başvurun.
Gidiş-dönüş farkı (bi-di)
Hız için çoğu iş çift yönlü (bidirectional) basılır. Kafa sağa giderken renkler bir sırayla, sola dönerken ters sırayla düşer. Bu sıra farkı bazı tonlarda şeritlerin sırayla biraz açık ve biraz koyu görünmesine yol açar. Gidiş-dönüş kalibrasyonu kaymışsa ince yazılarda gölge ve çift kontur da görülür.
- Gidiş-dönüş (bi-di) kalibrasyonunu yapın.
- Kalibrasyon doğru olduğu hâlde şeritler kalıyorsa geçiş sayısını bir kademe artırın veya o iş için tek yönlü baskı modunu deneyin.
- Baskı tablası ısıtıcısının dengesiz çalışması da gidiş ve dönüşte farklı kurumaya, dolayısıyla ton farkına yol açabilir. Isıtıcı değerlerinin baskı boyunca sabit kaldığını kontrol edin.
6. Rastgele çizgiler: medya yolunu kontrol edin
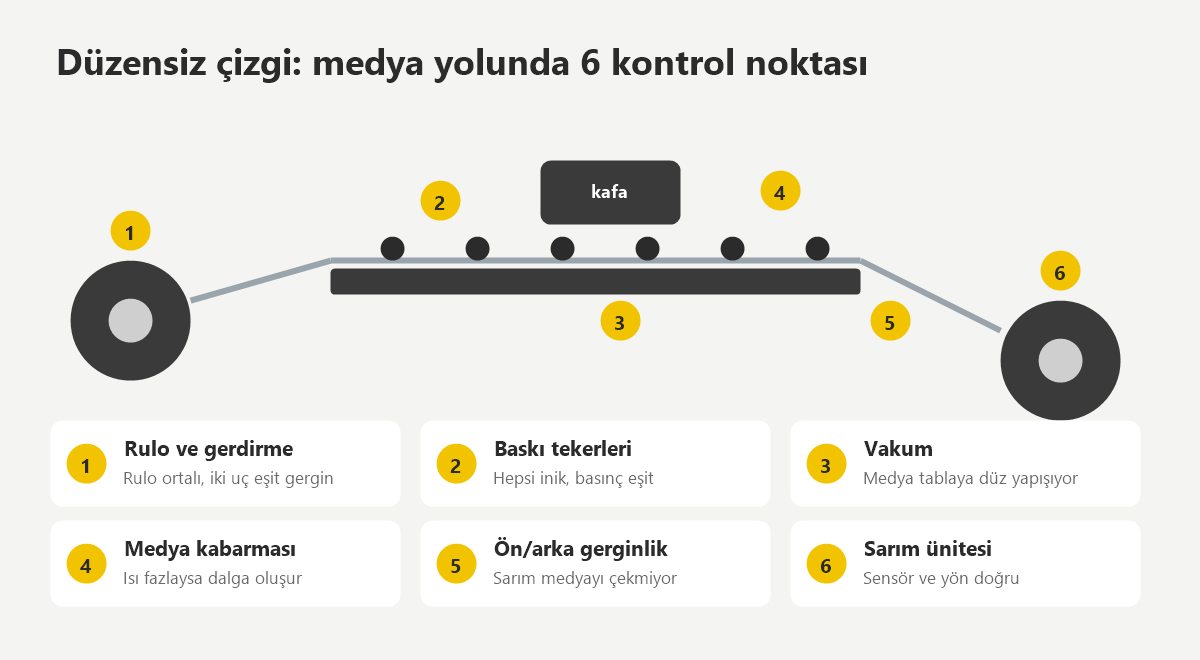
Çizgiler eşit aralıkta değil de rastgele çıkıyorsa medya her geçişte aynı miktarda ilerlemiyordur. Bu durumda kalibrasyon değil, medyanın kendisi ve yolu kontrol edilmelidir:
- Rulo ve gerdirme: Rulo milin ortasında mı, iki uç eşit gergin mi? Eğik takılan rulo, baskı boyunca medyayı bir yana çeker.
- Baskı tekerleri: Bütün tekerler inik mi, basınçları eşit mi? Kirli veya aşınmış teker medyayı kaydırır.
- Vakum: Medya tablaya düz yapışıyor mu? Vakum zayıfsa veya delikler tıkalıysa medya kalkar.
- Medya kabarması: Isıtıcı değeri medyaya göre yüksekse medya dalgalanır, kafa ile medya arasındaki mesafe değişir.
- Ön ve arka gerginlik: Sarım ünitesi medyayı çekmemeli, yalnızca toplamalıdır. Fazla çeken sarım, beslemeyi bozar.
- Sarım ünitesi: Sensör ve sarım yönü doğru mu, gevşek sarım takılıyor mu?
Soğuk veya çok kuru bir atölye de medyanın davranışını değiştirir. Ortam koşullarının baskıya etkisini atölye sıcaklığı ve nemi rehberimizde anlattık.
7. Dikey çizgiler ve mekanik nedenler
Kafanın hareket yönüne dik (dikey) çizgiler veya baskının belirli bir bölgesinde tekrarlayan kaymalar genellikle ayardan değil, mekanik bir nedenden kaynaklanır:
- Enkoder şeridi: Taşıyıcının konumunu okuyan şeffaf şerittir. Üzerindeki mürekkep buğusu veya toz, belirli noktalarda damlaların yanlış yere düşmesine yol açar. Şeridin nasıl temizleneceğini bakım takvimi rehberimizde anlattık.
- Kafa yüksekliği: Kafa medyadan fazla yüksekse damlalar yolda dağılır, kenarlar bulanıklaşır. Fazla alçaksa kafa medyaya sürtebilir ve hem baskıyı hem kafayı bozar.
- Ray ve taşıyıcı: Taşıyıcı belirli bir noktada takılıyor veya ses yapıyorsa ray temizliği ve yağlaması gerekir.
- Mürekkep beslemesi: Uzun baskıda bir rengin ortalarda solması veya kesilmesi damper ya da filtre sorununa işaret eder. Ayrıntılar damper rehberimizde.
Bu kontrollerden sonra sorun sürüyorsa kafa, kafa kablosu veya kartla ilgili bir arıza olabilir. Bu aşamada servisle çalışırken dikkat edilecekleri servis rehberimizde bulabilirsiniz.
8. Kendi bant teşhis şeridinizi hazırlayın
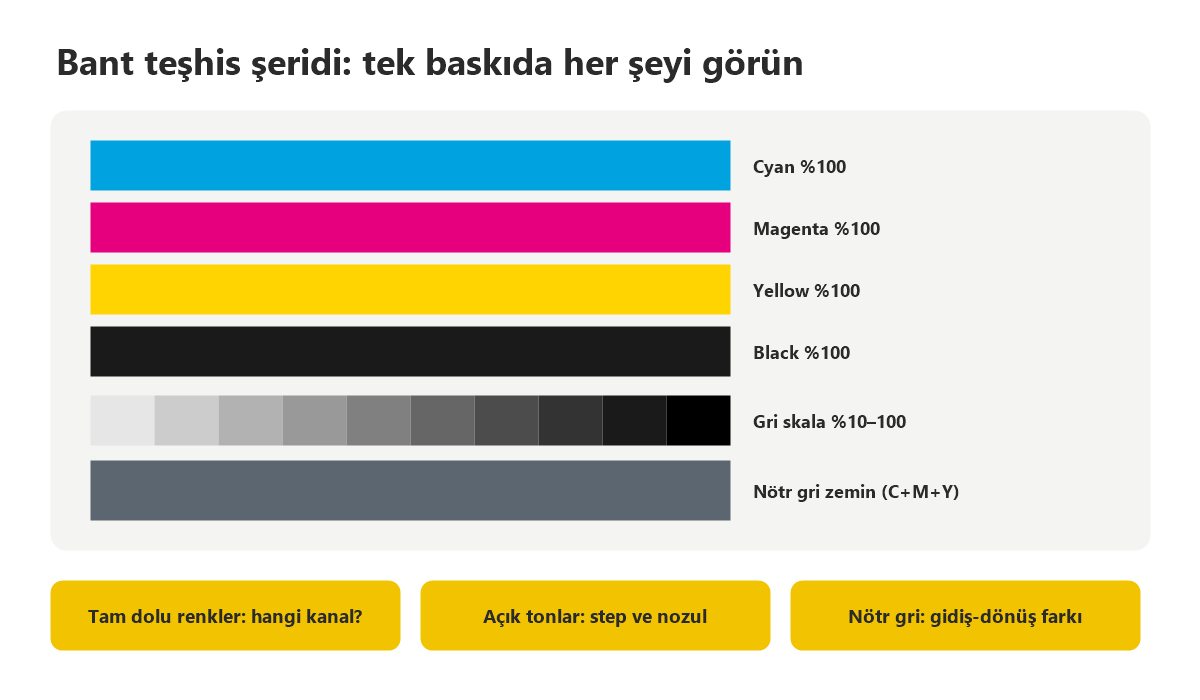
Bantlanmayı müşterinin işi üzerinde aramak hem medya hem zaman kaybıdır. Bunun yerine bir kez hazırlayıp her kontrolde kullanacağınız bir test şeridi oluşturun. Tasarım programınızda, makinenin baskı genişliği boyunca uzanan 30–50 cm yüksekliğinde bir dosyaya şunları yerleştirin:
| Şerit | Ne gösterir? |
|---|---|
| %100 Cyan, Magenta, Yellow, Black | Çizginin hangi renk kanalında olduğunu. Tek renkteki çizgi nozul sorununa işaret eder. |
| Gri skala (%10–100) | Açık tonlarda daha belirgin olan besleme ve nozul çizgilerini |
| Nötr gri zemin (C+M+Y karışımı) | Gidiş-dönüş farkını ve renk dengesindeki kaymaları |
| İnce yazı ve çizgiler (6–8 pt) | Gidiş-dönüş kalibrasyonunu ve kafa yüksekliğini (gölge, çift kontur) |
Şeridi her yeni medyada, her kalibrasyondan sonra ve uzun bir işe başlamadan önce basın. Sonuçları tarih ve medya adıyla saklarsanız bir sorun başladığında neyin değiştiğini kolayca görürsünüz. Renk profili ve baskı modunun etkisini RIP programı rehberimizde anlattık.
9. Özet: sorun, neden, çözüm
| Sorun | En olası neden | Çözüm | Kim yapar? |
|---|---|---|---|
| Tek renkte ince açık çizgi | Eksik nozul | Nozul testi, temizlik | Operatör |
| Bütün renklerde eşit aralıklı açık çizgi | Medya fazla ilerliyor | Besleme kalibrasyonu | Operatör |
| Bütün renklerde eşit aralıklı koyu çizgi | Medya az ilerliyor | Besleme kalibrasyonu | Operatör |
| Kafa genişliğinde seyrek çizgi | Kafa birleşim ayarı | Kafa birleşim kalibrasyonu | Operatör veya servis |
| Sırayla açık ve koyu şeritler | Gidiş-dönüş farkı | Bi-di kalibrasyonu, geçiş sayısını artırma, tek yönlü baskı | Operatör |
| Rastgele çizgiler | Medya yolu | Rulo, teker, vakum, gerginlik kontrolü | Operatör |
| Dikey çizgi, belirli bölgede kayma | Enkoder, ray, kafa yüksekliği | Temizlik ve ayar; sürerse arıza tespiti | Operatör, sonra servis |
Sık sorulan sorular
Baskıda yatay çizgi varsa kafa bozuk mu demektir?
Çoğu zaman hayır. Nozul testi temizse ve çizgi bütün renklerde eşit aralıkta görünüyorsa neden büyük olasılıkla besleme (step) ayarıdır. Kafa ancak temizlikle düzelmeyen, sürekli aynı yerde eksik kalan nozullar varsa şüpheli hâle gelir.
Besleme kalibrasyonunu ne sıklıkla yapmalıyım?
Her yeni medya ve farklı kalınlıkta rulo için bir kez yapıp değeri kaydedin. Isıtıcı ayarı, sarım gerginliği veya atölye koşulları belirgin şekilde değiştiğinde yenileyin.
Geçiş (pass) sayısını artırmak bantlanmayı çözer mi?
Bantları daha az görünür hâle getirir, ancak nedeni ortadan kaldırmaz ve baskıyı yavaşlatır. Önce kalibrasyonları yapın. Geçiş sayısını kalite ihtiyacına göre seçin.
Çizgiler yalnızca açık tonlarda görünüyor, neden?
Açık tonlarda medya yüzeyi daha çok göründüğü için küçük boşluklar ve örtüşmeler daha belirgin olur. Gri skalalı test şeridi basın. Çizgi açık tonlarda eşit aralıklıysa besleme ayarını, tek renkteyse o rengin nozullarını kontrol edin.
Mürekkep değiştirdikten sonra bantlanma başladı, ilişkisi var mı?
Olabilir. Yeni mürekkep farklı kurur ve medyada farklı yayılır. Bu da hem besleme ayarını hem gidiş-dönüş farkını etkileyebilir. Geçişten sonra kalibrasyonları ve renk profilini yenileyin. Geçiş adımları için muadil mürekkebe geçiş rehberimize bakın.
Çizgi rulonun sonuna doğru artıyor, neden?
Rulo hafifledikçe çekiş ve gerginlik değişebilir. Ruloyu doğru ortaladığınızdan ve sarım ünitesinin medyayı çekmediğinden emin olun. Gerekirse rulonun son metreleri için besleme değerini yeniden kalibre edin.
Sonuç
Bantlanmanın nedenini bulmanın yolu, çizgiyi doğru okumak ve teşhisi doğru sırayla yapmaktır. Nozul testiyle başlayın. Çizginin rengine ve aralığına bakın. Besleme, kafa birleşimi ve gidiş-dönüş kalibrasyonlarını yapın, medya yolunu kontrol edin. Bu adımlar çizgilerin büyük çoğunluğunu parça değiştirmeden çözer. Kalanlar için de servise doğru bilgiyle gitmenizi sağlar.
Kafa, damper ve yedek parça desteği
Neom İnk, 1998'den bu yana dijital baskı kullanıcılarına baskı kafası, damper, kafa kablosu, yedek parça ve mürekkep tedarik ediyor. Baskınızdaki çizginin fotoğrafını ve makinenizin modelini gönderin; teşhiste birlikte yardımcı olalım.
Bu yazı genel bilgilendirme amacıyla hazırlanmıştır. Kalibrasyon menülerinin adı ve yeri makineye ve RIP programına göre değişir. Ayar ve bakım işlemlerinde makinenizin kullanım kılavuzunu esas alın. Mekanik ve elektronik arızalarda deneyimli bir servisten destek alın.