Baskı-Kesim Makinelerinde Kesim Ayarları ve Bıçak Seçimi: Adım Adım Rehber
İçindekiler
- 1. Baskı-kesim iş akışı
- 2. Doğru bıçak seçimi
- 3. Bıçak boyu (çıkıntı) ayarı
- 4. Kesim kuvveti ve hızı
- 5. Bıçak ofseti ve köşeler
- 6. Test kesim nasıl değerlendirilir?
- 7. Okuma işaretleri ile baskı ve kesimi hizalama
- 8. Kuruma ve laminasyonun kesime etkisi
- 9. Sık görülen kesim sorunları ve çözümleri
- 10. Kesim kalitesini korumak için bakım
- Sık sorulan sorular
- Sonuç
Baskı-kesim (print & cut) makinelerinde baskı ne kadar iyi olursa olsun, kesim doğru ayarlanmamışsa iş çöpe gider: kesilmeyen kenarlar, astarı da kesen bıçak, yuvarlanan köşeler, baskıdan kayan kesim çizgisi. Bu sorunların neredeyse tamamı birkaç temel ayarın doğru yapılmasıyla çözülür.
Bu rehberde baskı-kesim iş akışını, doğru bıçak seçimini, bıçak boyu (çıkıntı) ayarını, kesim kuvveti ve hızını, bıçak ofsetini, test kesimin nasıl değerlendirileceğini, okuma işaretleriyle baskı ve kesimin nasıl hizalanacağını ve sık görülen kesim sorunlarının çözümlerini görsellerle, adım adım anlatıyoruz.
Kısaca
- Bıçak, malzemenin yüzünü tamamen kesmeli, astar (arka kâğıt) ise yalnızca hafifçe çizilmelidir.
- Ayar sırası önemlidir: önce bıçak boyu, sonra kuvvet, sonra hız ve ofset; her değişiklikten sonra test kesim yapın.
- Standart vinil için 45°, kalın ve sert malzemeler için 60° bıçak yaygın olarak kullanılır.
- Baskı-kesimde mürekkebin kesimden önce kuruması ve okuma işaretlerinin doğru okunması şarttır.
1. Baskı-kesim iş akışı
Baskı-kesim makineleri önce baskıyı yapar, ardından aynı makinede (veya ayrı bir kesim plotterında) baskının çevresini keser. Doğru sonuç için her adımın doğru yapılması gerekir.
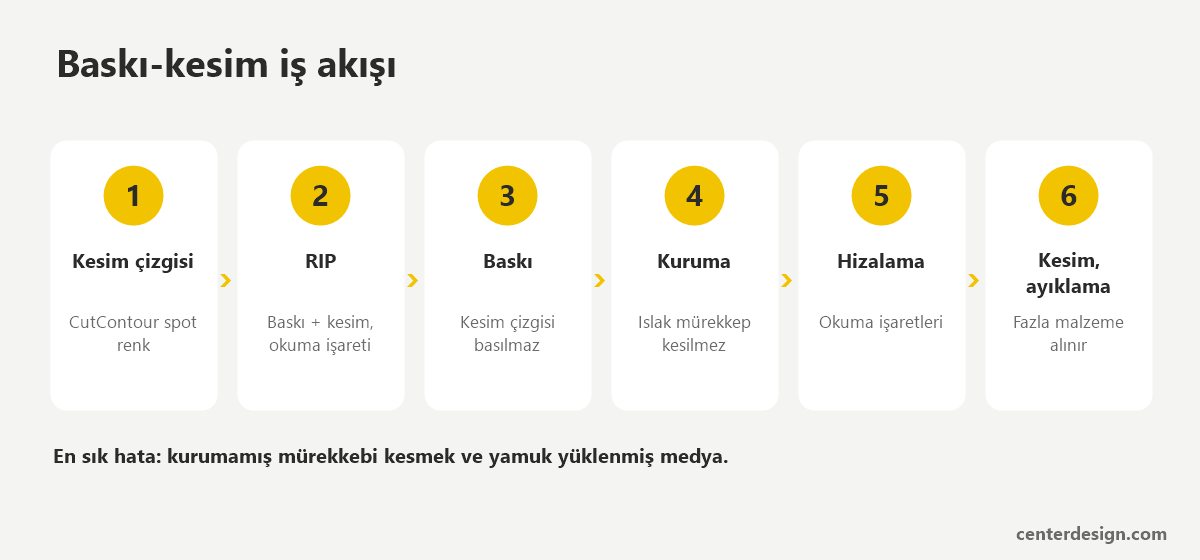
- Kesim çizgisi. Tasarım programında kesilecek yolu ayrı bir vektör çizgi olarak çizin. Roland VersaWorks'te bu çizgi genellikle "CutContour" adlı spot renkle tanımlanır; diğer RIP'lerde de benzer bir spot renk veya katman kullanılır.
- RIP ve okuma işaretleri. RIP yazılımında baskı ve kesim birlikte gönderilir; ayrı kesim yapılacaksa okuma işaretleri (crop mark) eklenir. RIP ayarları için RIP programı rehberimize bakın.
- Baskı. Baskı, kesim çizgisi basılmadan yapılır.
- Kuruma. Kesimden önce mürekkebin kuruması beklenir; ıslak mürekkep bıçağa yapışır ve kenarları bozar.
- Hizalama. Makine okuma işaretlerini okuyarak kesimi baskıya hizalar.
- Kesim ve ayıklama. Kesimden sonra fazla malzeme ayıklanır (weeding).
2. Doğru bıçak seçimi
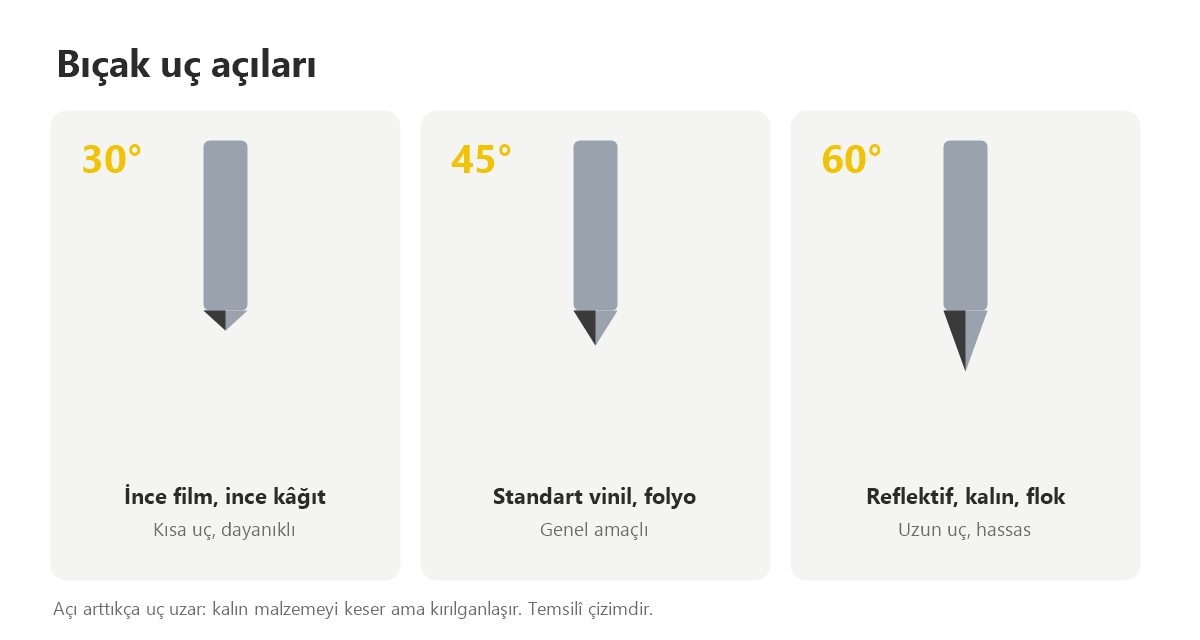
Kesim bıçakları uç açısına göre ayrılır. Uç açısı arttıkça bıçağın ucu daha uzun ve sivri olur; kalın malzemeyi kesebilir ama daha kırılgan hâle gelir.
| Bıçak açısı | Tipik malzemeler | Not |
|---|---|---|
| 30° | İnce filmler, ince kâğıt, bazı şablon malzemeleri | Kısa uç; daha dayanıklıdır, kalın malzemeyi kesemez |
| 45° | Standart vinil, baskılı folyo, çoğu transfer folyosu | En yaygın, genel amaçlı bıçak |
| 60° | Reflektif, kalın, sert veya flok malzemeler, kumlama maskesi | Uzun uç; kalın malzemeyi keser, daha dikkatli kullanılmalıdır |
- Bıçak tutucuyla uyum: Bıçak, makinenizin bıçak tutucusuyla aynı gövde çapında ve tipte olmalıdır. Farklı makinelerin bıçak ve tutucuları birbirine uymayabilir.
- Kalite: Kaliteli bıçak daha uzun süre keskin kalır ve küçük detayları temiz keser.
- Değişim zamanı: Aynı ayarla kesim kalitesi düşüyor, kenarlar tırtıklanıyor veya kuvveti sürekli artırmanız gerekiyorsa bıçak körelmiştir.
Malzeme üreticisi belirli bir bıçak açısı öneriyorsa ona uyun. Makinenize uygun bıçak ve tutucuları yedek parçalar kategorimizde bulabilirsiniz.
3. Bıçak boyu (çıkıntı) ayarı
Bıçak boyu, bıçak ucunun tutucunun ağzından ne kadar dışarı çıktığıdır. Doğru kesimin temelidir ve diğer ayarlardan önce yapılmalıdır.
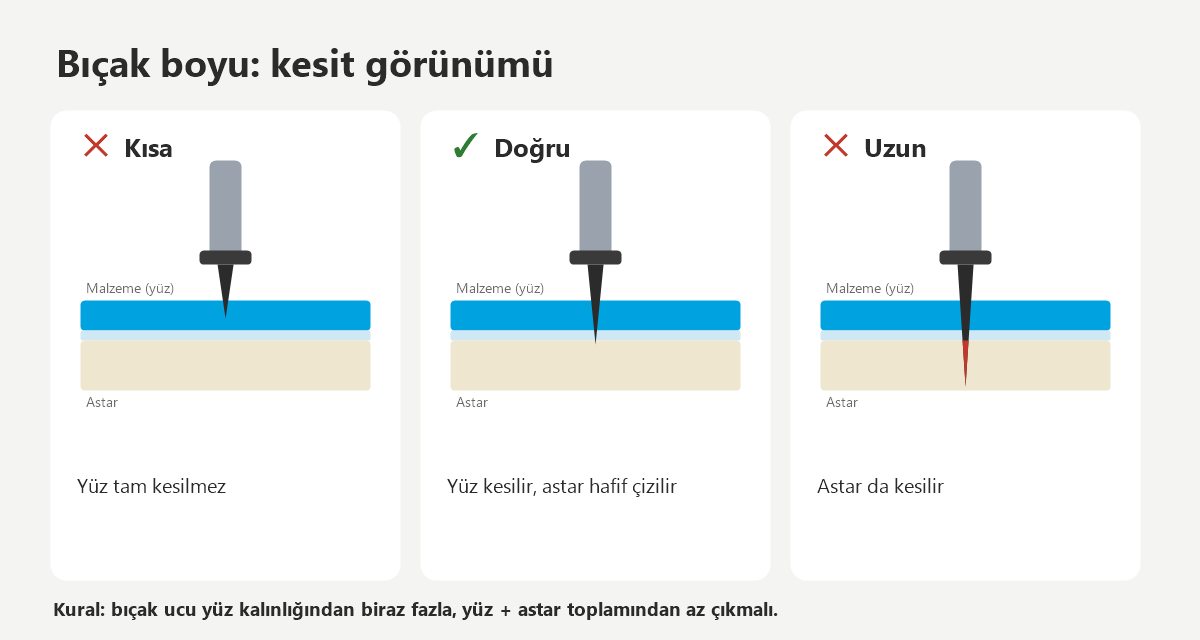
Kural: Bıçak ucu, kesilecek malzemenin kalınlığından biraz fazla, ancak malzeme ile astarın toplam kalınlığından az çıkmalıdır. Böylece malzemenin yüzü tamamen kesilir, astar ise sadece hafifçe çizilir.
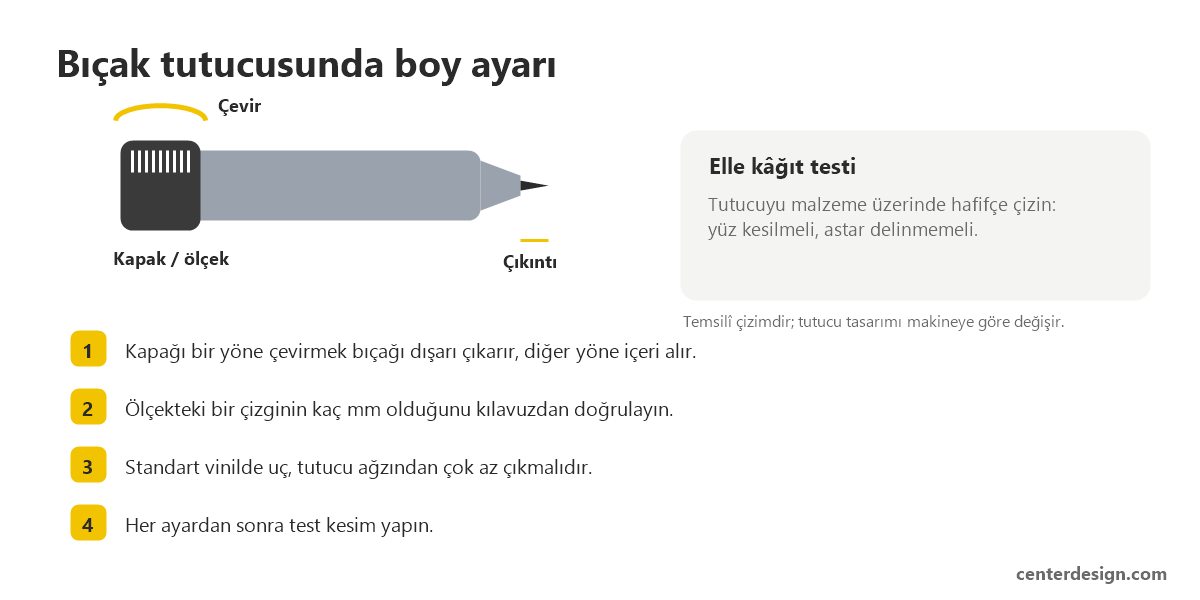
- Malzemenin kalınlığını öğrenin. Malzemenin teknik bilgisinden veya bir kumpasla yüz katmanının kalınlığını öğrenin.
- Tutucuyu ayarlayın. Tutucunun kapağını çevirerek bıçak ucunu dışarı çıkarın veya içeri alın. Birçok tutucunun üzerinde ölçek çizgileri bulunur; bir çizginin kaç milimetreye karşılık geldiğini makinenizin kılavuzundan doğrulayın.
- Gözle kontrol edin. Tutucuyu yan çevirip bıçak ucuna bakın. Standart vinil için uç, tutucu ağzından çok az (gözle zor fark edilecek kadar) çıkmalıdır.
- Kâğıt testi. Tutucuyu elle, hafifçe malzeme üzerinde çizin: yüz kesilmeli, astar delinmemelidir.
- Test kesim. Makinenin test kesim işleviyle sonucu doğrulayın (bkz. 6. bölüm).
Kuvvetle bıçak boyu karıştırılmamalı. Bıçak fazla dışarıdaysa, kuvvet düşük olsa bile astar kesilir ve kesim bandı ile bıçak hızla yıpranır. Kuvveti artırarak kısa bıçağı telafi etmeye çalışmak ise malzemeyi ezer. Önce bıçak boyunu doğru ayarlayın, sonra kuvveti ince ayar olarak kullanın.
4. Kesim kuvveti ve hızı
Kuvvet (genellikle gram-kuvvet, gf), bıçağın malzemeye ne kadar bastırıldığıdır. Hız ise bıçağın ne kadar hızlı hareket ettiğidir.
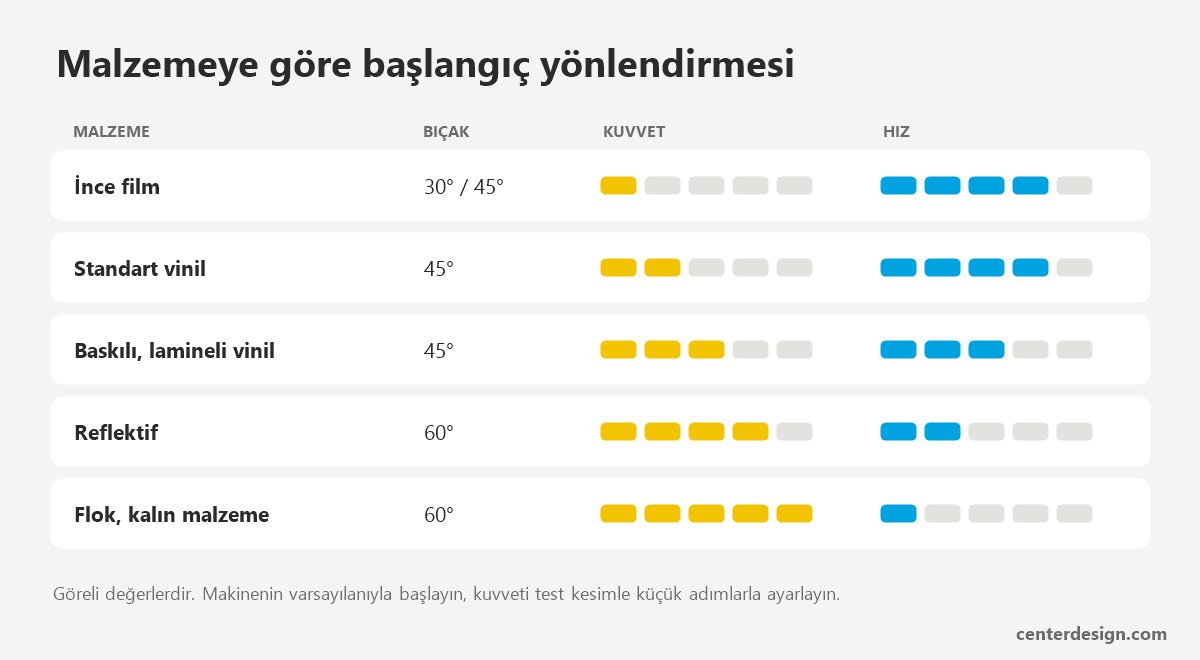
- Kuvvet çok düşükse: Malzeme tam kesilmez, ayıklarken parçalar yırtılır.
- Kuvvet çok yüksekse: Astar kesilir, kenarlar ezilir, bıçak ve kesim bandı çabuk yıpranır.
- Hız çok yüksekse: Köşeler ve küçük yazılar bozulur, malzeme kayabilir.
- Kalın malzeme, küçük detay ve lamineli baskı: Daha düşük hız ve genellikle daha yüksek kuvvet gerektirir.
Pratik yöntem: Makinenin varsayılan değeriyle başlayın; test kesime göre kuvveti küçük adımlarla (örneğin 10 gf) artırın veya azaltın. Doğru değeri bulduğunuzda malzeme adıyla kaydedin. Uygun kuvvet aralığı makineden makineye değiştiği için başka bir makinenin değerlerini doğrudan kopyalamayın.
5. Bıçak ofseti ve köşeler
Kesim bıçağının ucu, tutucunun dönme ekseninin tam ortasında değil, biraz gerisindedir. Bu mesafeye bıçak ofseti denir. Makine, köşelerde bıçağı doğru döndürmek için bu değeri kullanır.
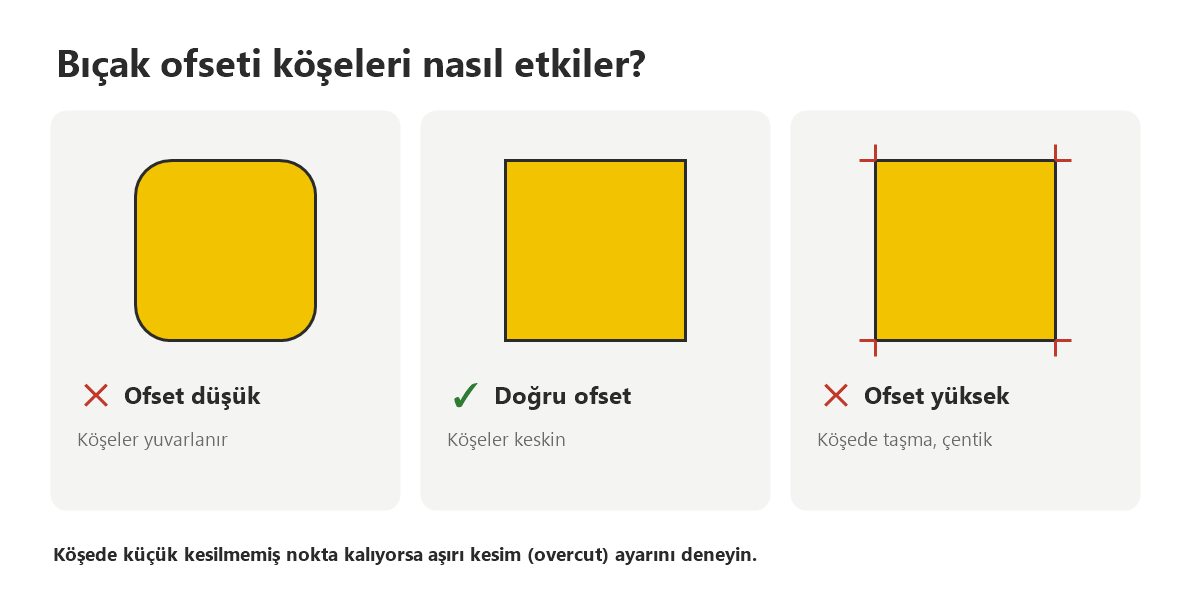
- Ofset düşükse: Köşeler yuvarlanır.
- Ofset yüksekse: Köşelerde taşma, çentik veya "kulak" oluşur.
- Doğru ofset: Köşeler keskin ve temiz kesilir.
Ofset değeri kullanılan bıçağa göre değişir; bıçak üreticisinin veya makinenin önerdiği değerle başlayın. Bıçak tipini değiştirdiğinizde ofseti de kontrol edin. Bazı makinelerde köşelerin tam kapanması için ayrıca aşırı kesim (overcut) ayarı bulunur; köşelerde küçük bir kesilmemiş nokta kalıyorsa bu ayarı açabilirsiniz.
6. Test kesim nasıl değerlendirilir?
Birçok baskı-kesim makinesi, menüden çalıştırılan bir test kesim işlevine sahiptir. Örneğin Roland makinelerde test kesim, iç içe bir daire ve kare keser.
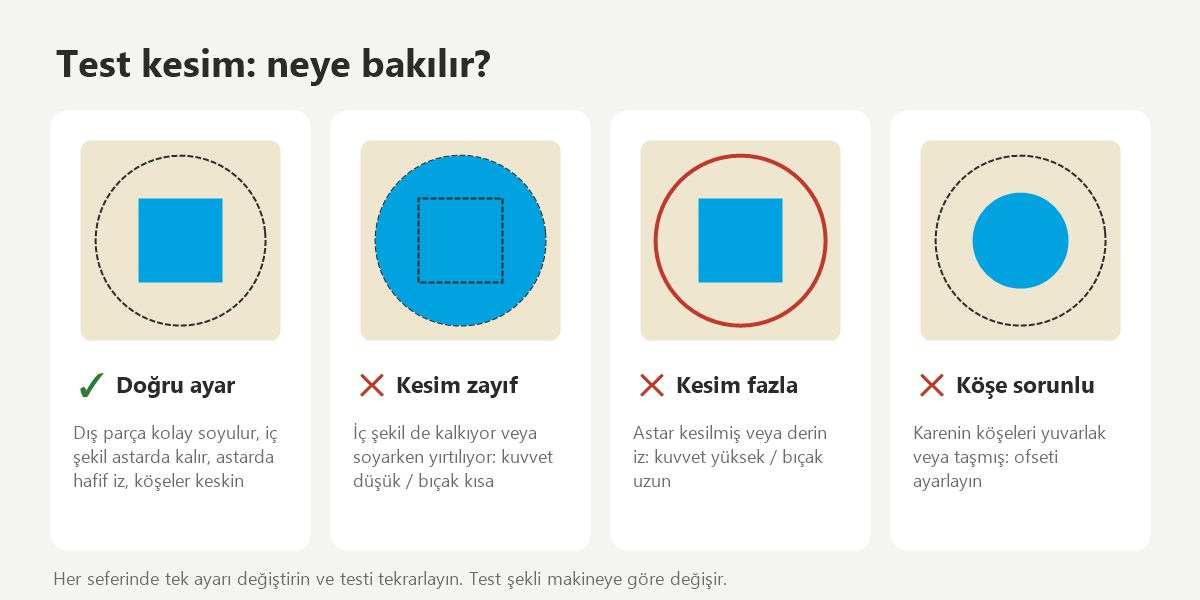
- Test kesimi çalıştırın. Malzemenin kullanılmayacak bir köşesinde test kesim yapın.
- Dış parçayı soyun. Şekil kolayca, yırtılmadan ve kenarlarında kesilmemiş lif kalmadan ayrılmalıdır. Zorlanıyorsa kuvvet düşüktür veya bıçak kısadır.
- İç parça yerinde kalmalı. Soyma sırasında içteki şekil astarda kalmalıdır; onunla birlikte kalkıyorsa yüz tam kesilmemiştir.
- Astara bakın. Astarda hafif bir çizgi olmalı; astar kesilmişse veya derin iz varsa kuvvet yüksektir ya da bıçak uzundur.
- Köşelere bakın. Karenin köşeleri keskin olmalı; yuvarlaksa ofset düşük, taşma varsa ofset yüksektir.
- Tek değişiklik yapın. Her seferinde yalnızca bir ayarı değiştirin ve testi tekrarlayın; böylece hangi ayarın etkili olduğunu bilirsiniz.
7. Okuma işaretleri ile baskı ve kesimi hizalama
Baskıdan sonra medya makineden çıkarılıp laminasyon yapıldıysa veya kesim ayrı bir plotterda yapılacaksa, kesimin baskıya tam oturması için okuma işaretleri (crop mark) kullanılır.
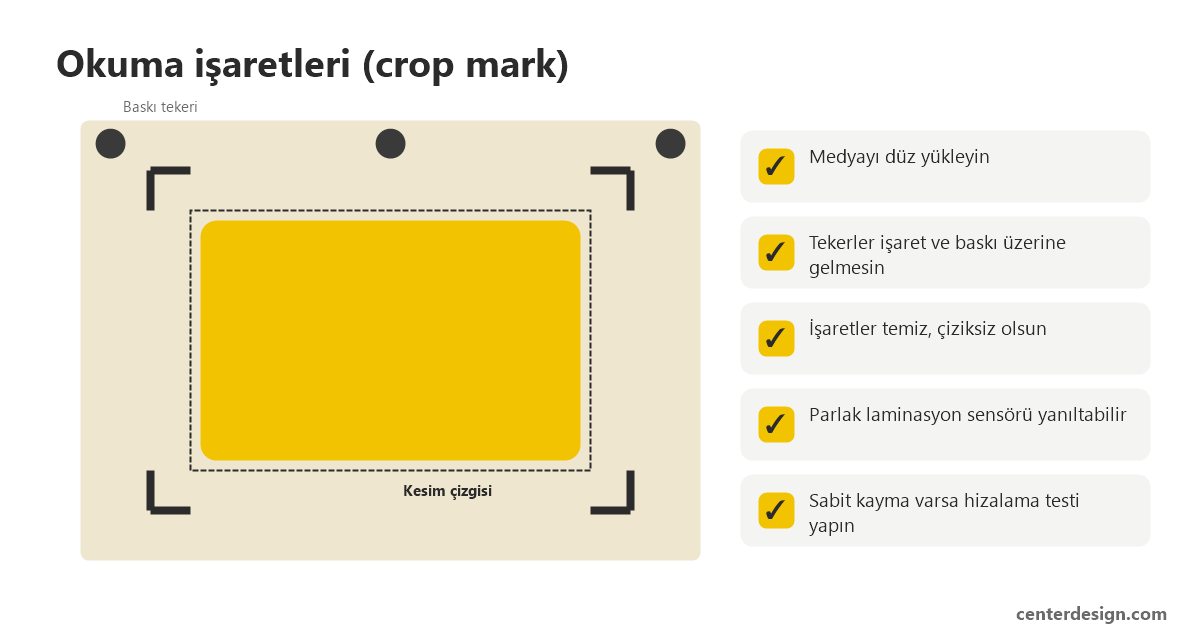
- Medyayı düz yükleyin: Medya yamuk yüklenirse işaretler okunsa bile uzun işlerde kesim kayar.
- Baskı tekerlerini doğru konumlandırın: Baskı tekerleri (pinch roller) okuma işaretlerinin ve baskının üzerine gelmemelidir.
- İşaretleri temiz tutun: Okuma işaretleri kirlenmemeli, çizilmemeli ve laminasyonda parlama yapmamalıdır. Parlak laminasyon okuma sensörünü yanıltabilir.
- Sensör kalibrasyonu: Baskı ile kesim arasında sabit bir kayma varsa makinenin baskı-kesim hizalama (kalibrasyon) testini yapın.
Okuma işaretiyle ilgili hata mesajlarını Roland hata kodları ve Mimaki hata kodları rehberlerimizde anlattık.
8. Kuruma ve laminasyonun kesime etkisi
- Kuruma: Eco solvent baskıda mürekkep kurumadan kesim yapılırsa bıçak mürekkebi sürükler, kenarlar bozulur ve bıçak kirlenir. Makinenin kurutucu ayarlarını ve kesim öncesi bekleme süresini mürekkebe göre ayarlayın. Mürekkebin kuruması hakkında bilgi için eco solvent mürekkep rehberimize bakın.
- Laminasyon: Lamineli malzeme daha kalındır; bıçak boyu ve kuvvet buna göre artırılmalı, hız düşürülmelidir. Laminasyondan sonra yeniden test kesim yapın.
- Isı ve germe: Laminasyon sırasında malzeme gerilirse baskı boyutu değişebilir ve kesim kayar; laminasyonu gerdirmeden yapın.
9. Sık görülen kesim sorunları ve çözümleri
| Sorun | Olası neden | Çözüm |
|---|---|---|
| Malzeme tam kesilmiyor | Kısa bıçak, düşük kuvvet, kör bıçak | Bıçak boyu, kuvvet, bıçak değişimi |
| Astar da kesiliyor | Uzun bıçak, yüksek kuvvet | Bıçak boyunu kısaltın, kuvveti azaltın |
| Köşeler yuvarlak | Düşük ofset, yüksek hız | Ofseti artırın, hızı düşürün |
| Köşelerde taşma veya çentik | Yüksek ofset | Ofseti azaltın |
| Kenarlar tırtıklı, yırtık | Kör veya kırık bıçak, tutucuda kir, ıslak mürekkep | Bıçağı değiştirin, tutucuyu temizleyin, kurumayı bekleyin |
| Küçük yazılar kalkıyor | Yüksek hız, kör bıçak, çok küçük detay | Hızı düşürün, keskin bıçak, detay boyutunu büyütün |
| Kesim baskıdan kayıyor | Yamuk medya, okuma hatası, laminasyonda gerilme | Düz yükleme, hizalama testi, gerdirmeden laminasyon |
| Medya kesim sırasında kayıyor | Baskı tekerleri yanlış yerde, düşük teker baskısı | Tekerleri doğru konumlandırın, medya ayarını kontrol edin |
| Kesik çizgi veya atlama | Kesim bandı hasarlı, tutucuda boşluk | Kesim bandını ve tutucuyu kontrol edin |
10. Kesim kalitesini korumak için bakım
- Bıçak tutucunun içini düzenli temizleyin; vinil artığı ve toz bıçağın serbest dönmesini engeller.
- Kesim bandını (bıçağın üzerinde çalıştığı şerit) kontrol edin; derin oluklar oluşmuşsa değiştirin.
- Baskı tekerlerini ve medya yolunu temiz tutun.
- Her malzeme için doğru ayarları (bıçak, boy, kuvvet, hız, ofset) bir tabloya kaydedin.
Makinenin genel bakımı için bakım takvimi rehberimize göz atabilirsiniz.
Sık sorulan sorular
Kesim bıçağı ne zaman değiştirilmeli?
Aynı malzeme ve ayarla kesim kalitesi düştüğünde, kenarlar tırtıklandığında, küçük detaylar kalktığında veya tam kesim için kuvveti sürekli artırmanız gerektiğinde bıçak körelmiştir. Değişim aralığı malzemeye ve kullanım yoğunluğuna göre değişir.
45° ve 60° bıçak arasındaki fark nedir?
45° bıçak standart vinil ve folyolar için genel amaçlı bıçaktır. 60° bıçağın ucu daha uzun ve sivridir; reflektif, flok, kumlama maskesi gibi kalın ve sert malzemeleri keser, ancak daha kırılgandır ve dikkatli ayar gerektirir.
Astar neden kesiliyor?
En sık neden, bıçağın tutucudan fazla dışarı çıkmasıdır. Önce bıçak boyunu kısaltın, ardından kuvveti test kesimle ayarlayın. Astar yalnızca hafifçe çizilmelidir.
Baskı ile kesim neden tam oturmuyor?
Medyanın yamuk yüklenmesi, okuma işaretlerinin okunamaması, laminasyonda malzemenin gerilmesi veya makinenin baskı-kesim hizalamasının bozulması bu soruna yol açar. Medyayı düz yükleyin, işaretleri temiz tutun ve makinenin hizalama testini yapın.
Baskıdan hemen sonra kesim yapılabilir mi?
Mürekkep yeterince kurumadan kesim yapılmamalıdır; ıslak mürekkep bıçağa yapışır ve kenarları bozar. Makinenin kurutma ayarlarını ve kesim öncesi bekleme süresini kullandığınız mürekkep ve medyaya göre ayarlayın.
Sonuç
Baskı-kesimde temiz sonuç, ayarları doğru sırayla yapmaktan geçer: malzemeye uygun bıçağı seçin, önce bıçak boyunu ayarlayın, ardından kuvveti ve hızı test kesimle belirleyin, ofsetle köşeleri düzeltin ve okuma işaretleriyle baskı ile kesimi hizalayın. Her malzeme için bulduğunuz ayarları kaydedin; böylece her işte aynı kaliteyi tekrar elde edersiniz.
Kesim bıçağı ve tutucu
Center Design, 1997'den bu yana dijital baskı kullanıcılarına kesim bıçağı, bıçak tutucu, yedek parça ve mürekkep tedarik ediyor. Makinenizin marka ve modelini ve kestiğiniz malzemeyi yazın, uygun bıçağı birlikte belirleyelim.
Bu yazı genel bilgilendirme amacıyla hazırlanmıştır. Kesim ayarları makineye, bıçağa ve malzemeye göre değişir; makinenizin kullanım kılavuzunu ve malzeme üreticisinin önerilerini esas alın. Anılan marka ve yazılım adları ilgili şirketlere aittir ve yalnızca tanımlama amacıyla kullanılmıştır.